- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS Sheet Extrusion Line: Vanliga produktionsproblem och praktiska lösningar för stabil plåtkvalitet
Strängsprutningslinjer av polystyren (PS).används i stor utsträckning inom plastbearbetningsindustrin, men i själva produktionen kan varje steg – från råmaterialberedning till lindning – ställa till problem som påverkar kvalitet och effektivitet. Den här artikeln undersöker vanliga fel, deras grundorsaker och praktiska motåtgärder baserade på erfarenhet från frontlinjen, vilket hjälper produktionsteam att diagnostisera problem snabbt och optimera processer effektivt.
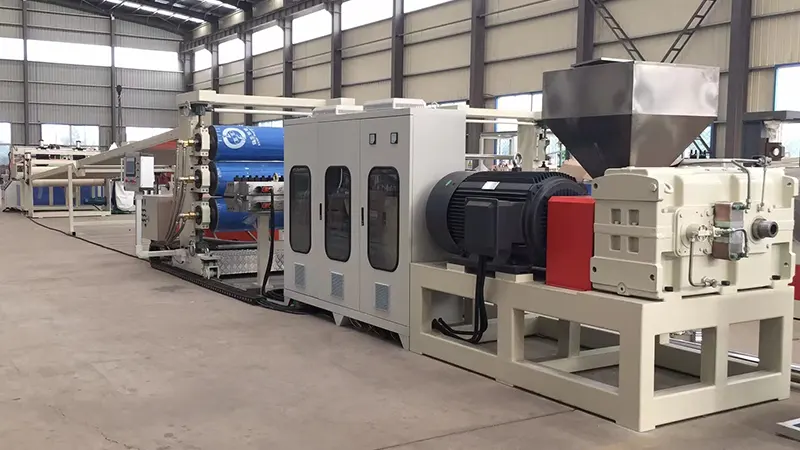
1. Råmaterialberedning: praktiska överväganden
Problem 1: Silverränder eller bubblor på arkets yta
Detta är ett klassiskt tecken på överdriven fukt. PS är milt hygroskopisk; även små mängder fukt kommer att förångas vid smälttemperaturer, vilket orsakar silvermärken på ytan eller inre bubblor i det färdiga arket.
Lösningar:
-
Se till att torksystemet fungerar korrekt. Rekommenderade torkförhållanden: 75–80°C i 2–3 timmar.
-
När du startar om efter en avstängning, rensa den första delen av smältan för att förhindra att fuktförorenat material kommer in i formen.
-
Under fuktiga årstider, förläng torktiden och övervaka fukthalten regelbundet. Målfuktighetsnivån bör vara under 0,05 %.
Problem 2: Försämrade mekaniska egenskaper från överdriven omslipning
Att använda kantklippning och skrot är en effektiv kostnadsbesparande åtgärd, men omslipning genomgår termisk nedbrytning med varje bearbetningscykel, vilket leder till kedjeklippning. Detta resulterar i spröda plåtar med minskad slaghållfasthet.
Lösningar:
-
Håll kvarnhalten mellan 15 % och 25 %, justera baserat på produktkrav. För genomskinliga ark med hög klarhet, minska andelen ytterligare eller undvik att slipa om helt.
-
Torka och avdamm slipa om ordentligt före användning för att förhindra kontaminering.
-
Överväg att lägga till slagmodifierare för att kompensera för förlusten av seghet orsakad av omslipning.
2. Extruderingssektion: Vanliga problem och justeringar
Problem 3: Utgångsfluktuationer som leder till ojämn plåttjocklek
Detta är ett vanligt problem i extruderingssystemet, vanligtvis relaterat till instabil skruvhastighet, inkonsekvent matning eller fluktuerande cylindertemperaturer.
Felsökningssteg:
-
Kontrollera om det finns "bryggbildning" i inmatningsbehållaren (material hänger upp och rinner inte ner). Montera en brobrytare eller byt till tvångsmatning vid behov.
-
Verifiera temperaturinställningarna längs extrudercylindern. Överhettning i matningszonen kan orsaka för tidig smältning och oregelbunden matning.
-
Installera en smältpump mellan extrudern och formen. Den isolerar effektivt skruv-pulsationstryckfluktuationer, vilket säkerställer konstant forminloppstryck - detta är en av de mest effektiva investeringarna för tjockleksprecision.
Problem 4: Smältnedbrytning och gulfärgning från för hög temperatur
PS har ett relativt smalt bearbetningsfönster. Över 240°C blir termisk nedbrytning signifikant, vilket visar sig som gulnad smälta och minskad transparens.
Lösningar:
-
Ställ in fattemperaturen i en gradvis gradient från matningszon till doseringszon, med maxtemperaturen 220–230°C.
-
Kontrollera skruvhastigheten – överdriven skjuvning från höga varv per minut genererar oönskad friktionsvärme.
-
För avbrott som överstiger 15 minuter, antingen sänk trumtemperaturen eller rensa bort smältan för att förhindra att materialet sitter och försämras.
3. Matris och kalenderkontroll: Nyckelpunkter
Uppgift 5: Betydande tvärtjockleksvariation
Detta beror vanligtvis på felaktig justering av munstycksläppgapet eller ojämn smälttemperaturfördelning över munstyckets bredd.
Lösningar:
-
Justera munstyckets läppgap baserat på måltjockleken. En vanlig kompensationsprincip är att sätta mitten något tunnare än kanterna för att kompensera för kantkrympning.
-
Kontrollera att alla matrisvärmeband fungerar jämnt. Ojämna formtemperaturer orsakar inkonsekventa smältflödeshastigheter.
-
För breda plåtar, installera en statisk blandare uppströms om formen för att förbättra smälttemperaturens enhetlighet över hela bredden.
Problem 6: Material som fastnar på kalanderrullar eller rullmärken på arket
Dessa defekter påverkar direkt ytkvaliteten och är oacceptabla för transparenta plåtapplikationer.
Felsökningsanvisningar:
-
Inspektera kalenderrullens ytor för repor, gropar eller rester. Utför rutinmässig polering och rengöring med dedikerade rullrengörare.
-
Kontrollera temperaturen på tre valsar noggrant: vanligtvis är den övre rullen något varmare än den mellersta rullen, med den nedre rullen svalast. Exakta inställningar beror på arktjocklek och linjehastighet.
-
Om du använder ett släppmedel eller anti-blockbeläggning, säkerställ enhetlig applicering. Överapplicering kan orsaka dis eller minskning av ytglans.
4. Skum PS-ark: Specifika utmaningar
Uppgift 7: Grov eller ojämn cellstruktur
För skummade PS-ark är cellfinhet och enhetlighet kritiska prestandaindikatorer. Grova eller ojämna celler minskar avsevärt mekanisk styrka och värmeisoleringsegenskaper.
Viktiga kontrollpunkter:
-
Dispersion av kärnbildningsmedel (talk) är av största vikt. Använd ultrafin talk (partikelstorlek under 5 μm) och säkerställ noggrann blandning under blandningssteget.
-
Temperaturkontroll i den sekundära extrudern (kylsteget) är den enskilt mest kritiska faktorn för skumkvaliteten. Temperaturfluktuationer måste hållas inom ±1°C.
-
Kontrollera jäsmedelsinsprutningens stabilitet; tryckfluktuationer i injektionssystemet påverkar direkt cellstorleksfördelningen.
Problem 8: Överdriven krympning i skumplastskivor
Överdriven krympning leder till dimensionell bristande överensstämmelse, särskilt märkbar under nedströms termoformningsoperationer.
Lösningar:
-
Justera avlämningshastighet och uppblåsningsförhållande (BUR). Rätt dragningsförhållanden främjar cellorientering, vilket minskar efterkrympningen.
-
Öka doseringen av kärnbildande medel något - finare cellstrukturer bidrar till bättre dimensionsstabilitet.
-
Håll lindningsspänningen måttlig. Överdriven spänning kan inducera krympning medan plåten är utsatt för belastning på rullen.
5. Dagligt underhåll och produktionsoptimering
Checklista för rutinunderhåll:
-
Byt ut skärmpaket baserat på mottrycksökning, inte bara när trycket blir kritiskt högt. Upprätta ett fast ersättningsschema för konsekvens.
-
Dra regelbundet i skruven och inspektera pipan för slitage. Slitna skruvar minskar avsevärt mjukgöringskapaciteten och utskriftskvaliteten.
-
Kalanderrullager och drivkedjor är ofta förbisedda slitagepunkter. Smörj regelbundet och kontrollera rullparallelliteten.
Energieffektivitetstips:
-
Lägre trumtemperaturbörvärden där mjukningskvaliteten tillåter. Varje sänkning på 5°C kan spara cirka 3–5 % i energiförbrukning.
-
Isolera extrudertrummor för att minimera värmeförlusten till miljön.
-
Slipa kantklippning online där det är möjligt för att undvika återuppvärmning av kylt skrot.
Stabil drift av enPS ark extrudering linjeberor på exakt övervakning av utrustningens tillstånd och kontinuerlig processoptimering. I praktiken beror de flesta kvalitetsproblem inte på utrustningsdefekter utan från driftsdetaljer och miljöförändringar. Produktionsteam uppmuntras att upprätthålla detaljerade processparameterloggar, som korrelerar varje justering med resulterande produktkvalitet. Med tiden blir detta den mest värdefulla, anläggningsspecifika referensmanualen – mycket mer användbar än någon allmän bruksanvisning.