- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Den globala marknaden för vattentätningsutrustning för TPE accelererar — hänger din produktionslinje med?
TPE (termoplastisk elastomer) vattenstoppar ersätter PVC och gummi med en årlig tillväxttakt på 6,8 %, drivet av infrastrukturinvesteringar i Mellanöstern, Sydostasien och Latinamerika. Samtidigt ser rörgenomföringstätningarna – den förbisedda arbetshästen i varje tunnel-, damm- och källarprojekt – 12–15 % ordertillväxt på Alibaba.com på Alibaba.com för formsprutade EPDM- och TPE-rörstövlar.
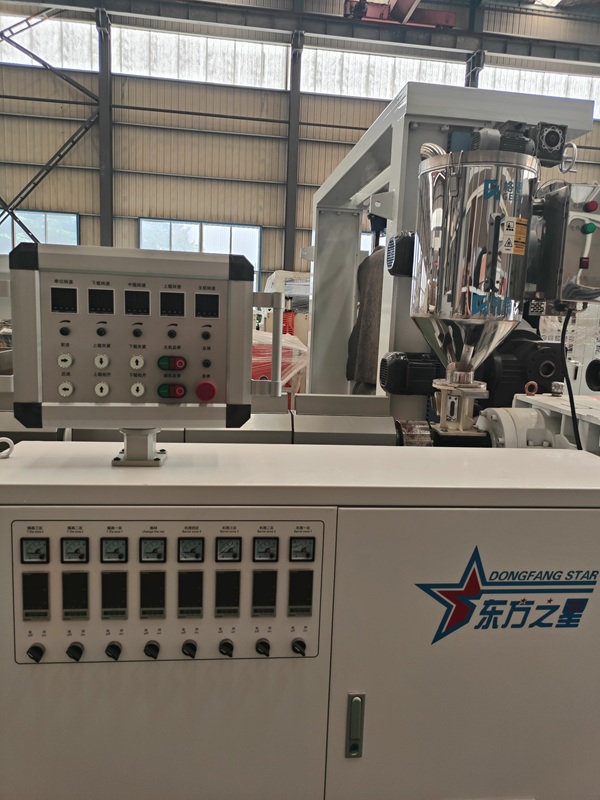
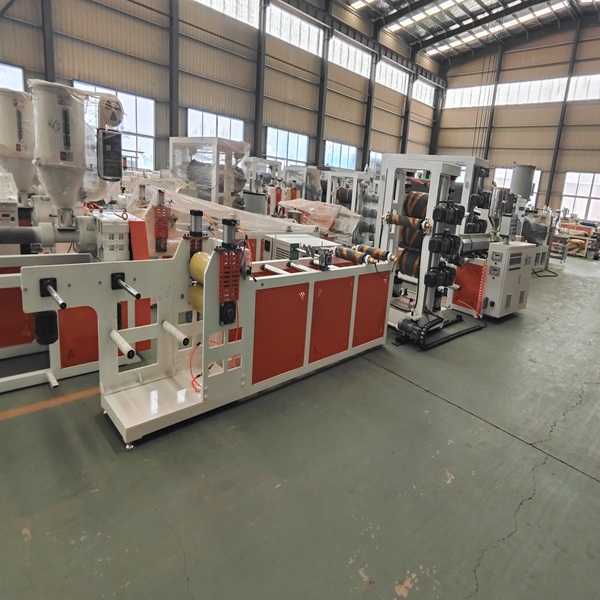
För tillverkare är matematiken enkel: en dedikerad TPE Waterstop Extrusion Line parad med en Pipe Penetration Seal Molding Machine täcker båda ändarna av konstruktionens vattentätningsförsörjningskedja. Så här ser en 2025-färdig installation ut.
1. Varför TPE Waterstops vinner
TPE erbjuder tre fördelar som PVC och EPDM inte kan matcha:
| Egendom |
PVC |
EPDM gummi |
TPE |
| Återvinningsbarhet |
✗ |
✗ |
✓ 100 % återvinningsbart |
| Temperaturområde |
-10°C till 60°C |
-40°C till 120°C |
-50°C till 130°C |
| Elastisk återhämtning |
60–70 % |
85–90 % |
>95 % |
| Svetsbarhet på plats |
Begränsad |
Svår |
✓ Varmluftssvetsbar |
| Densitet (g/cm³) |
1.35–1.45 |
1.15–1.30 |
0,89–1,10 |
| Koldioxidavtryck (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1,8–2,2 |
Slutsats:Genom att specificera TPE-vattenstopp minskar materialvikten med 20–25 % jämfört med PVC samtidigt som den ger bredare termisk tolerans. För dina kunder – byggentreprenörer – leder detta direkt till lägre logistikkostnader och färre fogfel på plats.
Utrustningsspecifikationer som spelar roll
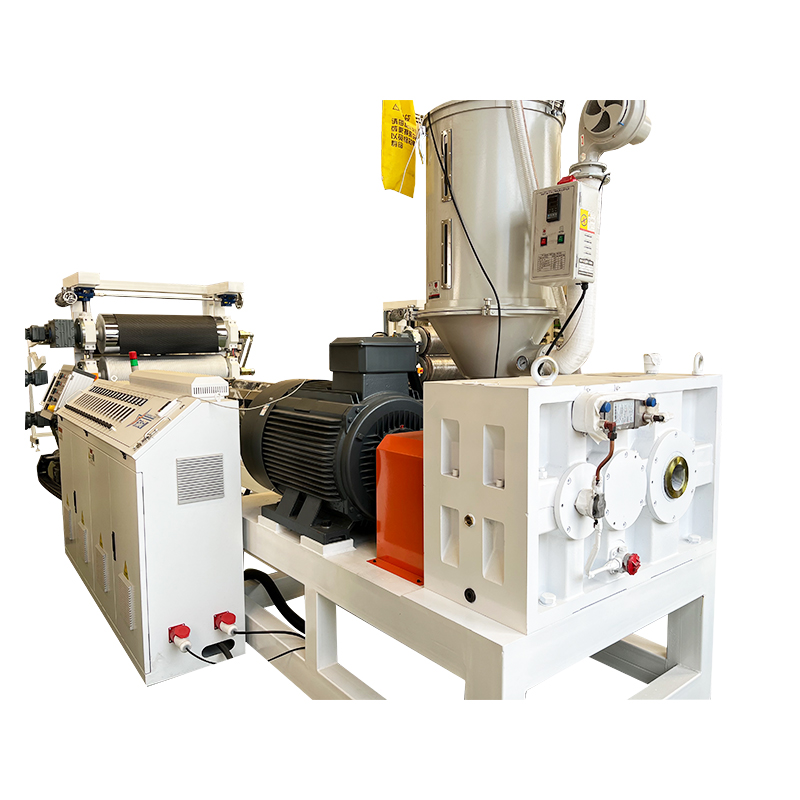
En 2026-färdig TPE Waterstop Extrusion Line bör innehålla:
Dubbelskruvextruder— 12-zonsoberoende temperaturkontroll (±1,5°C noggrannhet), kritisk för TPE:s smala bearbetningsfönster
Anpassat modulärt formhuvud— Stöder 3+ vattenstoppsprofiler (centerlampa, hantel, platt med ribbor) utan komplett byte; minskar verktygskostnaderna med 30–40 %
Flerstegs vakuumkalibreringstank— 6 meter effektiv kyllängd med sluten vattentemperaturkontroll
Servodriven utdragning— ±0,05 % hastighetsstabilitet, synkroniserad med extruderns utgång
Automatisk spolelindning— spänningskontrollerad lindning minskar arbetet med 1 operatör per skift
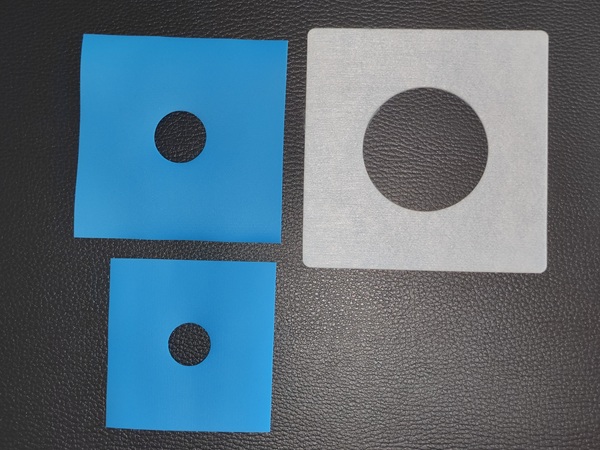
2.Rörgenomföringstätningar — Den förbisedda tillväxtmotorn
Medan vattenstopp driver storskaliga infrastrukturkontrakt, representerar rörgenomföringstätningar (rörstövlar, rörflänsar) ett segment med hög marginal och hög repeteringsorder. Varje rör som passerar genom betong - från 50 mm servicerör till 800 mm dräneringsledningar - kräver en vattentät tätning.
Marknadsöversikt
| Produkt |
Material |
Diameterintervall |
Genomsnittlig Beställning Antal |
Bruttomarginal |
| Liten pipstövel |
EPDM/TPE |
50–110 mm |
5 000–20 000 st |
35–45 % |
| Medium rörstövel |
EPDM / PVC |
125–250 mm |
2 000–5 000 st |
40–50 % |
| Stor penetrationstätning |
EPDM / Silikon |
300–800 mm |
500–2 000 st |
45–55 % |
| Specialformad tätning |
TPE / EPDM |
Per spec |
1 000–10 000 st | 50–60 % |
Utrustning sweet spot: Formsprutningsmaskiner med 200–500 ton klämkraft täcker 90 % av kommersiella diameterområden samtidigt som cykeltiderna 15–25 sekunder för EPDM-blandningar bibehålls. Mål för injektionsvolym: 800–1 200 cm³, skruv L/D-förhållande 20:1 för optimal EPDM-plastering.
3. Tre funktioner som skiljer 2025-utrustning från äldre linjer
① Materialflexibilitet — mätt med bytestid
En linje som växlar mellan TPE, PVC och EPDM med <4 timmars omställning multiplicerar din adresserbara marknad. Söka efter:
- Snabbklämningshuvudanslutningar (ej bultade)
- Segmenterad skruvdesign för snabb materialrensning
- Matning med dubbla behållare med automatisk omkoppling
Fakta: Tillverkare som kör linjer med flera material får 2,3 gånger fler anbudsförfrågningar jämfört med konkurrenter med ett material.
② Automationsnivå — Mäts av arbetskraft per skift
| Automation Tier |
Operatörer / Skift |
Skrothastighet |
Typisk ROI-period |
| Manuell (legacy) |
4–5 |
8–12 % |
— |
| Semi-auto (PLC basic) |
2–3 |
5–8 % |
14–18 månader |
| Helautomatisk (servo + PLC) |
1–2 |
2–4 % |
10–12 månader |
Hoppet från halvautomatiskt till helautomatiskt minskar den årliga skrotkostnaden med cirka 18 000–25 000 USD för en linje som producerar 1 200 ton/år – vilket effektivt finansierar automationsuppgraderingen.
③ Formhuvudets design — mätt med kostnad för profilbyte
Modulära formhuvuden sparar $8 000–$15 000per yöra i formset och 15–20produktiondagarannfaktiskt. För perspektiv: ett traditionellt fast formhuvud kräver 4–6 timmar per profilbyte; modulära system slutför bytet på under 45 minuter.